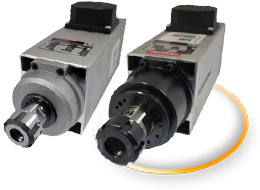

Elektrowrzeciono CNC DB Wagney GDZ93X82-3.5 – 3,5 kW, 18 000 obr./min
Elektrowrzeciono CNC DB Wagney GDZ93X82-3.5 o mocy 3,5 kW jest przeznaczone do frezowania, wiercenia, grawerowania, gratowania oraz obróbki konturowej na frezarkach i ploterach CNC. Prędkość znamionowa wynosi 18 000 obr./min i jest jednocześnie maksymalną dopuszczalną prędkością obrotową tego modelu.
Elektrowrzeciono jest zasilane napięciem znamionowym 380 V i pracuje z częstotliwością znamionową 300 Hz. Chłodzenie powietrzem upraszcza instalację wrzeciona w maszynie, natomiast uchwyt narzędziowy ER25 pozwala stosować narzędzia o różnych średnicach chwytu.
Elektrowrzeciono CNC DB Wagney GDZ93X82-3.5 – zastosowanie
Elektrowrzeciono może być wykorzystywane do obróbki drewna, materiałów drewnopochodnych, tworzyw sztucznych, aluminium, brązu i innych metali nieżelaznych. Model znajduje zastosowanie między innymi w ploterach CNC, frezarkach, grawerkach, gratownicach oraz maszynach wykonujących otwory i obróbkę konturową.
Obróbka metali wymaga zastosowania odpowiednio dobranego narzędzia oraz właściwego ustalenia posuwu, głębokości skrawania i pozostałych parametrów procesu. Znaczenie mają również sztywność konstrukcji maszyny, prawidłowe zamocowanie elektrowrzeciona oraz skuteczne odprowadzanie wiórów ze strefy obróbki.
Elektrowrzeciono CNC DB Wagney GDZ93X82-3.5 – podwójne łożyskowanie wału
Wał elektrowrzeciona jest podparty na precyzyjnych łożyskach skośnych w układzie umożliwiającym przenoszenie obciążeń promieniowych i osiowych powstających podczas skrawania. Podwójne łożyskowanie sprzyja utrzymaniu stabilnego położenia narzędzia podczas pracy z dużą prędkością obrotową.
Elektrowrzeciono jest fabrycznie wyważone i przystosowane do pracy ciągłej w granicach parametrów znamionowych. Na trwałość łożysk oraz dokładność obróbki wpływają między innymi prawidłowy montaż wrzeciona, jakość tulei zaciskowej, wyważenie narzędzia i unikanie nadmiernych obciążeń skrawaniem.
Uchwyt narzędziowy ER25
Uchwyt ER25 pozwala mocować frezy, wiertła, trzpienie szlifierskie i inne narzędzia wykorzystywane w maszynach CNC. Średnicę chwytu narzędzia należy dopasować za pomocą odpowiedniej tulei zaciskowej ER25.
Powierzchnie stożka, tulei oraz chwytu narzędzia powinny być czyste i wolne od uszkodzeń. Narzędzie musi być prawidłowo zamocowane, wyważone i przeznaczone do pracy z wymaganą prędkością obrotową. Niewłaściwe zamocowanie może powodować wzrost drgań, pogorszenie jakości obróbki oraz dodatkowe obciążenie łożysk.
Chłodzenie powietrzem
Chłodzenie powietrzem odprowadza ciepło powstające podczas pracy silnika bez konieczności wykonywania zewnętrznego obiegu cieczy. Rozwiązanie to upraszcza instalację elektrowrzeciona, ponieważ nie wymaga stosowania pompy, zbiornika ani przewodów chłodzących.
Podczas montażu należy zapewnić swobodny przepływ powietrza wokół elementów układu chłodzenia. Pył i inne zanieczyszczenia mogą ograniczać wymianę ciepła, dlatego otwory wentylacyjne powinny być regularnie kontrolowane oraz czyszczone.
Zasilanie przez falownik elektrowrzeciona CNC DB Wagney GDZ93X82-3.5
Elektrowrzeciono wymaga zasilania przez odpowiednio dobrany przemiennik częstotliwości (pop.falownik). Przemiennik częstotliwości musi być dostosowany do napięcia znamionowego 380 V, mocy silnika, prądu znamionowego oraz częstotliwości 300 Hz wymaganej przez ten model. W instalacji z trójfazową siecią zasilającą 3 × 400 V stosuje się zazwyczaj falownik klasy napięciowej 400 V.
Podstawowe parametry silnika, które należy wprowadzić do falownika, to: moc znamionowa, napięcie znamionowe, częstotliwość znamionowa, częstotliwość maksymalna, prędkość znamionowa, prędkość maksymalna, prąd znamionowy zgodny z tabliczką znamionową elektrowrzeciona oraz odpowiednia charakterystyka sterowania. Wartości nastaw należy wprowadzić zgodnie z tabliczką znamionową konkretnego egzemplarza oraz dokumentacją falownika.
Elektrowrzeciona nie należy podłączać bezpośrednio do sieci 50 Hz ani przekraczać jego częstotliwości i prędkości maksymalnej.
Elektrowrzeciono CNC DB Wagney GDZ93X82-3.5 – przygotowanie do pracy
Przed zamocowaniem narzędzia i rozpoczęciem obróbki należy wykonać krótką próbę pracy bez obciążenia oraz sprawdzić, czy kierunek obrotów wrzeciona jest zgodny z oznaczeniem producenta i wymaganiami zastosowanego narzędzia. Nie należy zmieniać połączeń elektrycznych przy włączonym zasilaniu.
Przed rozpoczęciem obróbki, szczególnie przy pierwszym uruchomieniu w danym dniu lub po dłuższym przestoju, zaleca się przeprowadzenie wygrzewania elektrowrzeciona bez obciążenia skrawaniem. Stopniowe osiąganie temperatury roboczej sprzyja stabilizacji warunków pracy łożysk.
Elektrowrzeciono CNC DB Wagney GDZ93X82-3.5 – dane techniczne
| Moc silnika | 3,5 kW |
| Prędkość znamionowa | 18 000 obr./min |
| Prędkość maksymalna | 18 000 obr./min |
| Napięcie znamionowe | 380 V |
| Częstotliwość znamionowa | 300 Hz |
| Uchwyt narzędziowy | ER25 |
| Rodzaj łożysk | skośne |
| Chłodzenie | powietrzem |
| Automatyczna wymiana narzędzia ATC | nie |
| Model | GDZ93X82-3.5 |
Do wykonania kompletnego układu napędowego należy dobrać falownik, odpowiedni przewód silnikowy, tuleje zaciskowe ER25 oraz narzędzia przeznaczone do planowanego rodzaju obróbki. Pasujące elementy można znaleźć w zakładce „Produkty powiązane”.
Dane techniczne
- Moc silnika: 3.5 kW
- Napięcie zasilania [V]: 380 V
- Chłodzenie: Powietrze
- Wielkość: GDZ93
- Wielkość: C71
- Uchwyt: ER25
- Obroty max. [obr/min]: 18000
- Częstotliwość: 300 Hz
- Typ łożyska: Skośne
- ATC: Nie
- Obroty nominalne [obr/min]: 18000